

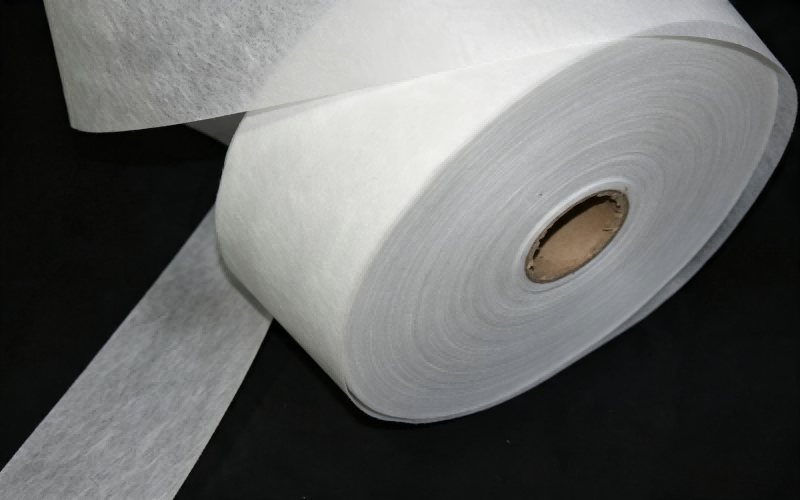
TAPPETO IN FIBRA DI VETRO SAFM35 (35 g/m²)
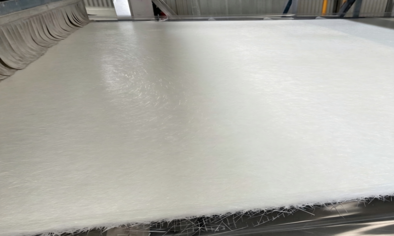
Le deboli membrane in fibra di vetro si restringono sotto il rivestimento caldo in plastisol, costringendo le piastrelle a incurvarsi e deformarsi. SAFM35 blocca una sottile matrice da 35 g/m² all'interno di strati di PVC per mantenere le dimensioni piane, impedire l'arricciamento dei bordi e aumentare la resa del pavimento finito.
-
Categorie di prodotti
- - Materiale in fibra di quarzo
- - Fibra aramidica
- - Fibra di poliimmide
- - Fibra di carbonio
- - Fibra di basalto
- - Fibra PPS
- - Velo in fibra di carbonio
- - Velo in fibra PPS
- - Velo in fibra di vetro
- - Fibra di carbonio placcata nichel
- - Velo in fibra di basalto
- - Poliimmide non tessuto
- - tessuto non tessuto bagnato
- - fibra di carbonio
-
Product Related
-
![Tessuto di superficie in fibra di vetro SAST30-E (30 g/m²)]()
Tessuto di superficie in fibra di vetro SAST30-E (30 g/m²)
-
![Tessuto per coperture in fibra di vetro SAST40 (40 g/m²)]()
Tessuto per coperture in fibra di vetro SAST40 (40 g/m²)
-
![Carta per moquette in fibra di vetro SACT40 (40 g/m²)]()
Carta per moquette in fibra di vetro SACT40 (40 g/m²)
-
![Tessuto di rivestimento in fibra di vetro SAFTU6O (60 g/m²)]()
Tessuto di rivestimento in fibra di vetro SAFTU6O (60 g/m²)
-
![Tessuto per pavimenti in fibra di vetro SAFM50 (50 g/m²)]()
Tessuto per pavimenti in fibra di vetro SAFM50 (50 g/m²)
-
![Tessuto di rivestimento in fibra di vetro SAST5O-W (50 g/m²)]()
Tessuto di rivestimento in fibra di vetro SAST5O-W (50 g/m²)
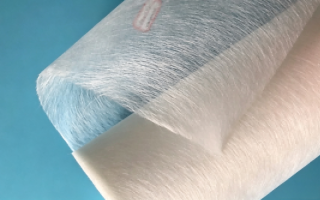
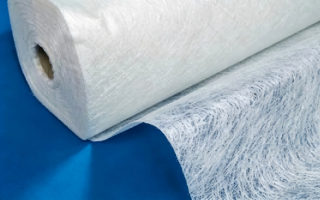
TAPPETO IN FIBRA DI VETRO SAFM35 (35 g/m²)
Impedisce l'arricciamento della cupola in PVC del pavimento. Nessuna lacerazione in forno.
SAXOBRAN® Il nostro team ha progettato SAFM35 perché abbiamo visto gli impianti di produzione di pavimenti in vinile scartare le doghe arricciate dopo il trattamento con gel termico. Abbiamo scoperto che le deboli fibre di vetro si restringono sotto il rivestimento caldo in plastisol, costringendo le piastrelle a incurvarsi e deformarsi. SAFM35 blocca una sottile matrice da 35 g/m² all'interno degli strati di PVC per mantenere le dimensioni piatte, impedire l'arricciamento dei bordi e aumentare la resa del pavimento finito.
Problemi critici del settore industriale risolti.
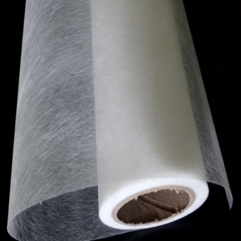
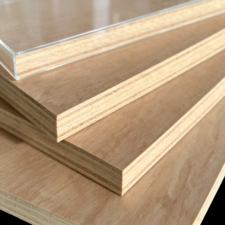
Curvatura e deformazione dei bordi della cupola del pavimento dopo la polimerizzazione
I substrati instabili si restringono a temperature di gelificazione elevate (160°C–190°CGli strati superiore e inferiore in PVC si raffreddano a velocità diverse, causando la curvatura delle doghe in vinile piatte in cupole arcuate dopo l'installazione.
Leghiamo fibre di vetro ad alta purezza con un legante in resina termoindurente a ritiro zero. Mantieneespansione termica ≤0,1%in forni in PVC ad alta temperatura, mantenendo le assi piatte e dritte.
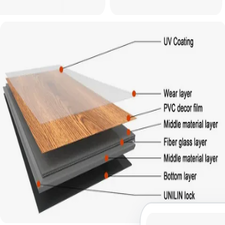
Lacerazioni del tessuto ad alta tensione nei bagni di rivestimento in plastisol
Il pesante plastisol liquido di PVC si trascina su sottilissimi supporti da 35 g/m². Il tessuto si strappa sui rulli di guida, ostruendo i nastri del forno e bloccando la linea di rivestimento principale.
Formulato con elevata resistenza alla trazione nella direzione della macchina (≥120 N/50mmSi sfila facilmente attraverso spessi strati di plastisol senza spaccature o lacerazioni sui bordi.
Caratteristiche ingegnerizzate
Ancoraggio dimensionale anti-arricciamento
Blocca l'espansione dello strato di PVC sotto l'effetto del calore, impedendo la deformazione delle doghe e il sollevamento dei bordi nei pavimenti in vinile installati.
Ammollo rapido in plastisol
Apre gli spazi tra le fibre, permettendo al plastisol di PVC liquido di saturarsi completamente in meno di 5 secondi, senza lasciare sacche d'aria secca.
Resistenza alla trazione ad alta temperatura
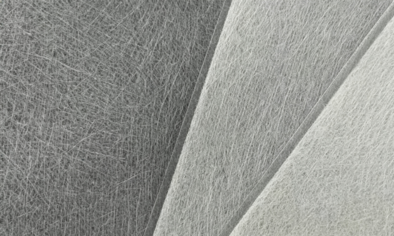
Resiste a una tensione costante del filo all'interno di forni di gelificazione a 180 °C senza lacerazioni del tessuto o sfilacciamenti dei bordi.
Scheda tecnica
| Parametro tecnico | Valore standard | Base di prova | Scopo ingegneristico |
| Peso per unità di superficie (grammi) | 35 g/m² (±5%) | ISO 3374 | Mantiene un profilo sottile e preciso tra il supporto in PVC e gli strati di usura. |
| Resistenza alla trazione MD | ≥120 N/50mm | ISO 3342 | Previene la rottura del nastro sotto elevata tensione di trazione nelle linee di rivestimento continuo in PVC. |
| Resistenza alla trazione CD | ≥80 N/50mm | ISO 3342 | Previene gli strappi laterali quando il plastisol liquido denso preme contro i bordi del nastro. |
| Ritiro termico | ≤0,1% (a 180 °C) | EN 434 / ISO 23999 | Elimina l'arricciamento a cupola e la deformazione delle piastrelle nei pavimenti in vinile dopo l'indurimento. |
| Penetrazione del plastisol | ≤5 secondi | Standard interno | Garantisce l'immersione totale del PVC liquido per prevenire la formazione di bolle d'aria interne dovute alla delaminazione. |
| Contenuto di umidità | ≤1,0% | ISO 3344 | Previene la formazione di fori di vapore e bolle di schiuma durante la polimerizzazione ad alta temperatura. |
Qualità di lavorazione, confezionamento e logistica
1
Intervallo di temperatura
Conservare i rotoli in locali asciutti e al chiuso mantenuti tra10 °C e 30 °C.
2
Limiti di umidità
Mantenere l'umidità relativainferiore al 65%per impedire che il legante si ammorbidisca.
3
Sicurezza impilabile
Non impilare più rotoli di2 stratialto per mantenere i nuclei di cartone rotondi.
Sicurezza della catena di approvvigionamento globale
Costruzione a rulli e anime:Avvolto stretto su un carico pesante3 polliciAnima in carta rigida per evitare lo schiacciamento.
Confezionamento sigillato con barriera protettiva:Sigillato all'interno di una spessa pellicola termoretraibile in PE per bloccare l'aria marina e l'umidità durante il trasporto.
Carico anti-spostamento:Fissati su robusti pallet da esportazione con bordi di protezione e cinghie in nylon.
Domande e risposte tecniche
D: Qual è la differenza fondamentale nella logica di progettazione tra questo modello e i modelli generali all'interno di questa categoria?
UN:I tessuti di superficie standard (come 30 g/m² o 50 g/m²) utilizzano leganti realizzati per resine FRP applicate a umido che si degradano con il calore. SAFM35 utilizza un legante resistente al calore progettato specificamente per la gelificazione del plastisol di PVC. Mantiene limiti dimensionali rigorosi fino a190 °C, conferendo ai pavimenti in vinile multistrato la struttura anti-arricciamento necessaria per superare i test di stabilità EN 434.
D: In pratica, come si può utilizzare questo modello per ottenere prestazioni ottimali?
UN: Foraggio SAFM35 dritto tra il foglio di PVC di base e lo strato superiore di plastisol prima di entrare nella zona di pre-gelificazione. Mantenere la tensione di svolgimento della linea uniforme su tutta la larghezza del nastro. Assicurarsi che le zone di riscaldamento del forno aumentino gradualmente la temperatura in modo che il plastisol saturi completamente l'anima in fibra di vetro prima del bloccaggio del gel.
D: Quali sono la durata di conservazione e le restrizioni di conservazione dopo l'apertura della confezione originale?
UN:Una volta aperto il sigillo in PE, utilizzare il rotolo all'interno24 ore. Nelle fabbriche con pavimenti umidi, il tessuto di vetro leggero da 35 g/m² assorbe rapidamente l'umidità dell'aria. Se l'umidità del tessuto supera lo 0,2%, l'acqua si trasforma.Non cuocere a vapore all'interno di forni a gel caldi, causando minuscole bolle superficiali e separazione degli strati sul fondo indurito. Conservare i rotoli non utilizzati ben avvolti nella plastica.